Lựa Chọn Và Sử Dụng Dụng Cụ, Linh Kiện Máy Gia Công Nhôm Cho Xưởng Sản Xuất Cửa Nhôm
Trong ngành gia công sản xuất cửa nhôm kính, máy móc hiện đại giữ vai trò định hình khung dây chuyền, nhưng dụng cụ cắt gọt và phụ kiện phụ trợ mới chính là yếu tố trực tiếp quyết định độ sắc nét của đường cắt, tính chính xác của ngàm ghép và tuổi thọ vận hành của toàn hệ thống. Một quyết định đúng đắn trong khâu chọn lưỡi cắt, mũi phay hay vòi tưới nguội không chỉ giúp nâng cao thẩm mỹ bộ cửa mà còn tiết kiệm tối đa chi phí hỏng phôi và bảo dưỡng.
1. Kinh Nghiệm Lựa Chọn Lưỡi Cắt Nhôm Phù Hợp Với Từng Loại Máy
Lưỡi cắt nhôm là bộ phận trực tiếp thực hiện quá trình gia công và chịu tải trong quá trình cắt. Việc lựa chọn sai lưỡi cắt không chỉ gây ra hiện tượng bavia, móp phôi nhôm mà còn có thể làm tăng độ rung lắc của trục chính (spindle), ảnh hưởng đến độ chính xác và tuổi thọ của máy.
Đường kính lưỡi cắt theo thiết kế máy:
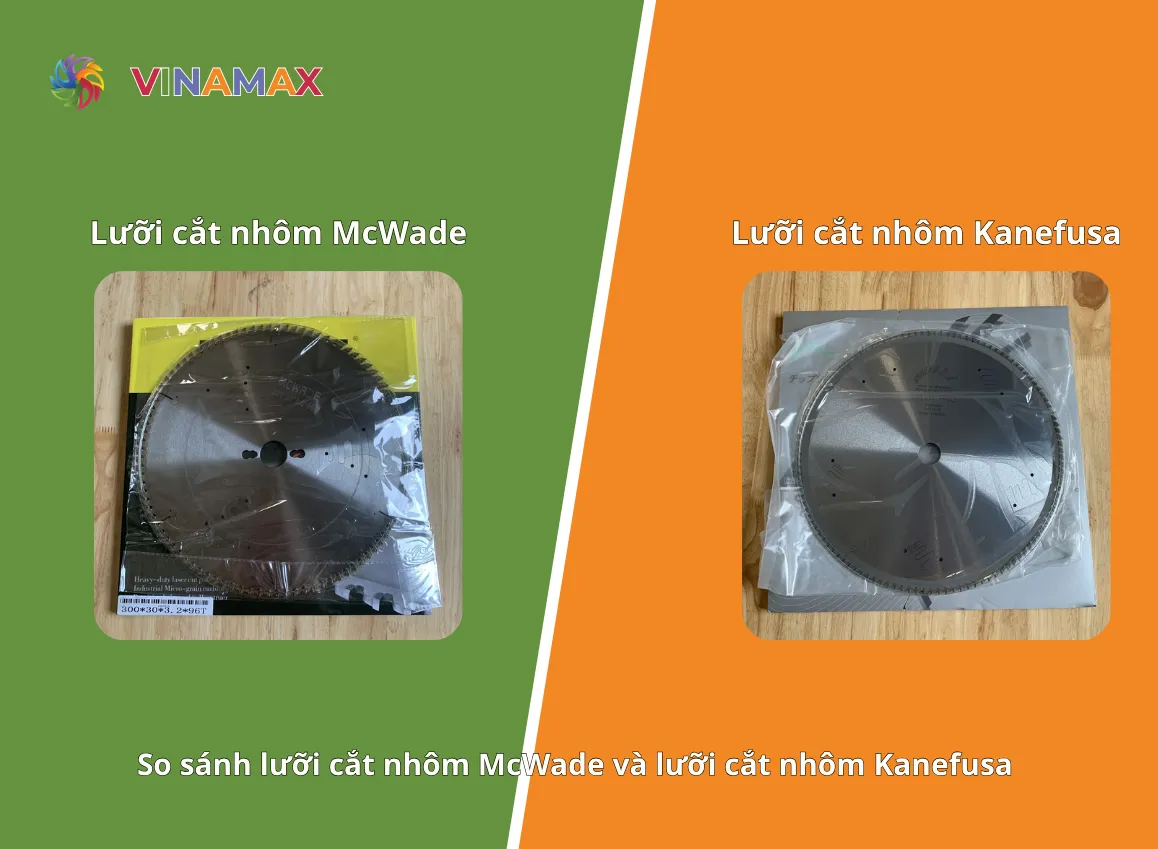
Máy cắt 1 đầu / máy cắt góc phổ thông: Thường sử dụng lưỡi có đường kính từ Φ350 mm đến Φ400 mm.Máy cắt nhôm 2 đầu cao cấp: Thường được trang bị lưỡi có đường kính từ Φ450 mm đến Φ500 mm (như dòng lưỡi MCWADE 450×30×4.0×120T) nhằm đáp ứng nhu cầu gia công các bản nhôm lớn, nhôm thủy lực hoặc nhôm cầu cách nhiệt.
Mật độ răng cắt (Số T):
- Lưỡi 100T – 120T: Thường được sử dụng để cắt thanh nhôm định hình, nhôm vát cạnh (PMA, JMA, AG). Mật độ răng cao giúp tạo mạch cắt mịn, tăng độ hoàn thiện bề mặt và hạn chế bavia.
- Lưỡi 80T – 100T: Có thể sử dụng cho các ứng dụng gia công bản nhôm dày hoặc phôi nhôm có tiết diện lớn, hỗ trợ thoát phoi nhanh và hạn chế tình trạng kẹt mạt nhôm, tùy theo thiết kế lưỡi và điều kiện vận hành.
Cốt trục và độ dày đĩa: Cần lựa chọn đúng kích thước lỗ cốt (30 mm, 32 mm hoặc 25.4 mm) tương thích với trục chính của máy. Việc sử dụng sơ-mi chuyển cốt không đúng tiêu chuẩn có thể gây mất đồng tâm, đảo lưỡi và rung lắc khi vận hành ở tốc độ cao, đặc biệt trong khoảng 3.000 – 4.000 rpm.
2. Kinh Nghiệm Chọn Mũi Phay Khóa & Mũi Khoét Nhôm
Mũi phay ngón khoét khóa vận hành ở tốc độ quay rất cao (12.000 – 24.000 vòng/phút). Để tránh gãy mũi liên tục trong quá trình phay rãnh khóa:
|
Tiêu chí |
Khuyên dùng |
Lý do kỹ thuật |
|---|---|---|
|
Đường kính cán (Cốt) |
Cốt 8mm (thay vì Cốt 6mm) |
Thân cốt 8mm tăng độ cứng vững chịu uốn, hạn chế vặn gãy khi đâm xuyên 2-3 khoang nhôm dày (như khung bao cửa đi Xingfa, nhôm thủy lực). |
|
Chiều dài mũi |
Dài 100mm |
Đảm bảo độ vươn sâu qua các bản nhôm rộng mà không bị cấn bầu kẹp Collet. |
|
Số me cắt (Rãnh xoắn) |
1 me xoắn hoặc 2 me xoắn |
Thoát mạt nhôm dẻo cực nhanh. Tuyệt đối không dùng mũi phay sắt/thép 3-4 me vì khe thoát hẹp sẽ gây hàn dính mạt nhôm làm gãy mũi lập tức. |
|
Đầu cắt ($\Phi$) |
Ø6mm hoặc Ø8mm |
Tùy thuộc vào biên dạng bán kính góc lượn ($\text{R}$) của rãnh khóa cần gia công. |
3. Lựa Chọn Lưỡi Phay Đố Theo Mã Thanh Nhôm Định Hình
Không giống lưỡi cắt phẳng, lưỡi phay đố (dao phay ngàm) có biên dạng cắt được thiết kế riêng biệt theo mặt cắt của từng hệ nhôm.
Đúng mã hệ nhôm: Mỗi hệ nhôm đều có mã đố riêng (ví dụ: đố PMA mã 1004, đố Xingfa C3313...). Việc dùng sai dao phay đố sẽ làm ngàm phay bị hụt hoặc hở khe, dẫn đến cửa bị dột nước và xô lệch cấu trúc.
Đồng bộ cốt máy phay đố: Kiểm tra chính xác cốt trục máy phay tại xưởng là cốt 30mm hay cốt 32mm trước khi chọn cụm dao phay.
Chất lượng hợp kim: Ưu tiên chọn lưỡi phay sử dụng hợp kim Tungsten Carbide dày để có thể mài phục hồi CNC nhiều lần khi bị cùn.
4. Hệ Thống Tưới Nguội & Bảo Dưỡng Phụ Kiện Phụ Trợ
Nhiệt ma sát sinh ra trong quá trình cắt phay là nguyên nhân hàng đầu làm mòn cùn răng hợp kim và dính mạt nhôm.
Bắt buộc trang bị vòi phun dầu làm mát dạng sương: Sử dụng vòi phun dầu nhựa thông minh hoặc vòi phun Inox có ti chỉnh độc lập lượng khí nén và lượng dầu. Luồng khí nén vừa thổi sạch mạt nhôm vừa biến dầu thành dạng sương mịn phủ lên vị trí ăn phôi.
Sử dụng dầu bôi trơn chuẩn: Dùng dầu làm mát chuyên dụng cho gia công nhôm . Tránh dùng dầu nhớt thải quá đặc gây tắc béc phun.
Vệ sinh bầu kẹp Collet: Thường xuyên xịt khí nén làm sạch mạt nhôm đọng bên trong Collet kẹp mũi phay. Mạt nhôm đọng gây lệch tâm đồng trục, khiến dao phay bị rơ lắc và gãy nhanh.
5. Nhận Biết Dấu Hiệu Dụng Cụ Xuống Cấp & Cách Khắc Phục
Đường cắt nhôm bavia nặng, gợn sóng: Lưỡi cắt đã mòn răng hoặc bị mẻ hợp kim. Cần tháo lưỡi mang đi mài lại bằng máy mài CNC chuyên dụng.
Tiếng rít lớn khi phay, vách nhôm bị méo: Mũi phay khóa bị cùn hoặc bị hàn dính mạt nhôm do thiếu dầu làm mát.
Tia phun dầu nhỏ giọt, không ra sương: Vòi phun dầu bị nghẹt béc hoặc van khí nén bị hở.
6. VINAMAX – Giải Pháp Toàn Diện Cho Máy Móc Và Vật Tư Ngành Nhôm Kính
Để xưởng sản xuất vận hành liên tục và ổn định, việc hợp tác với đơn vị cung cấp vật tư linh kiện uy tín là chìa khóa then chốt. VINAMAX tự hào là đơn vị hàng đầu chuyên phân phối:
- Máy gia công cửa nhôm: Máy cắt 2 đầu, máy phay khóa CNC, máy phay đố thay dao nhanh, máy đột dập, máy uốn vòm.
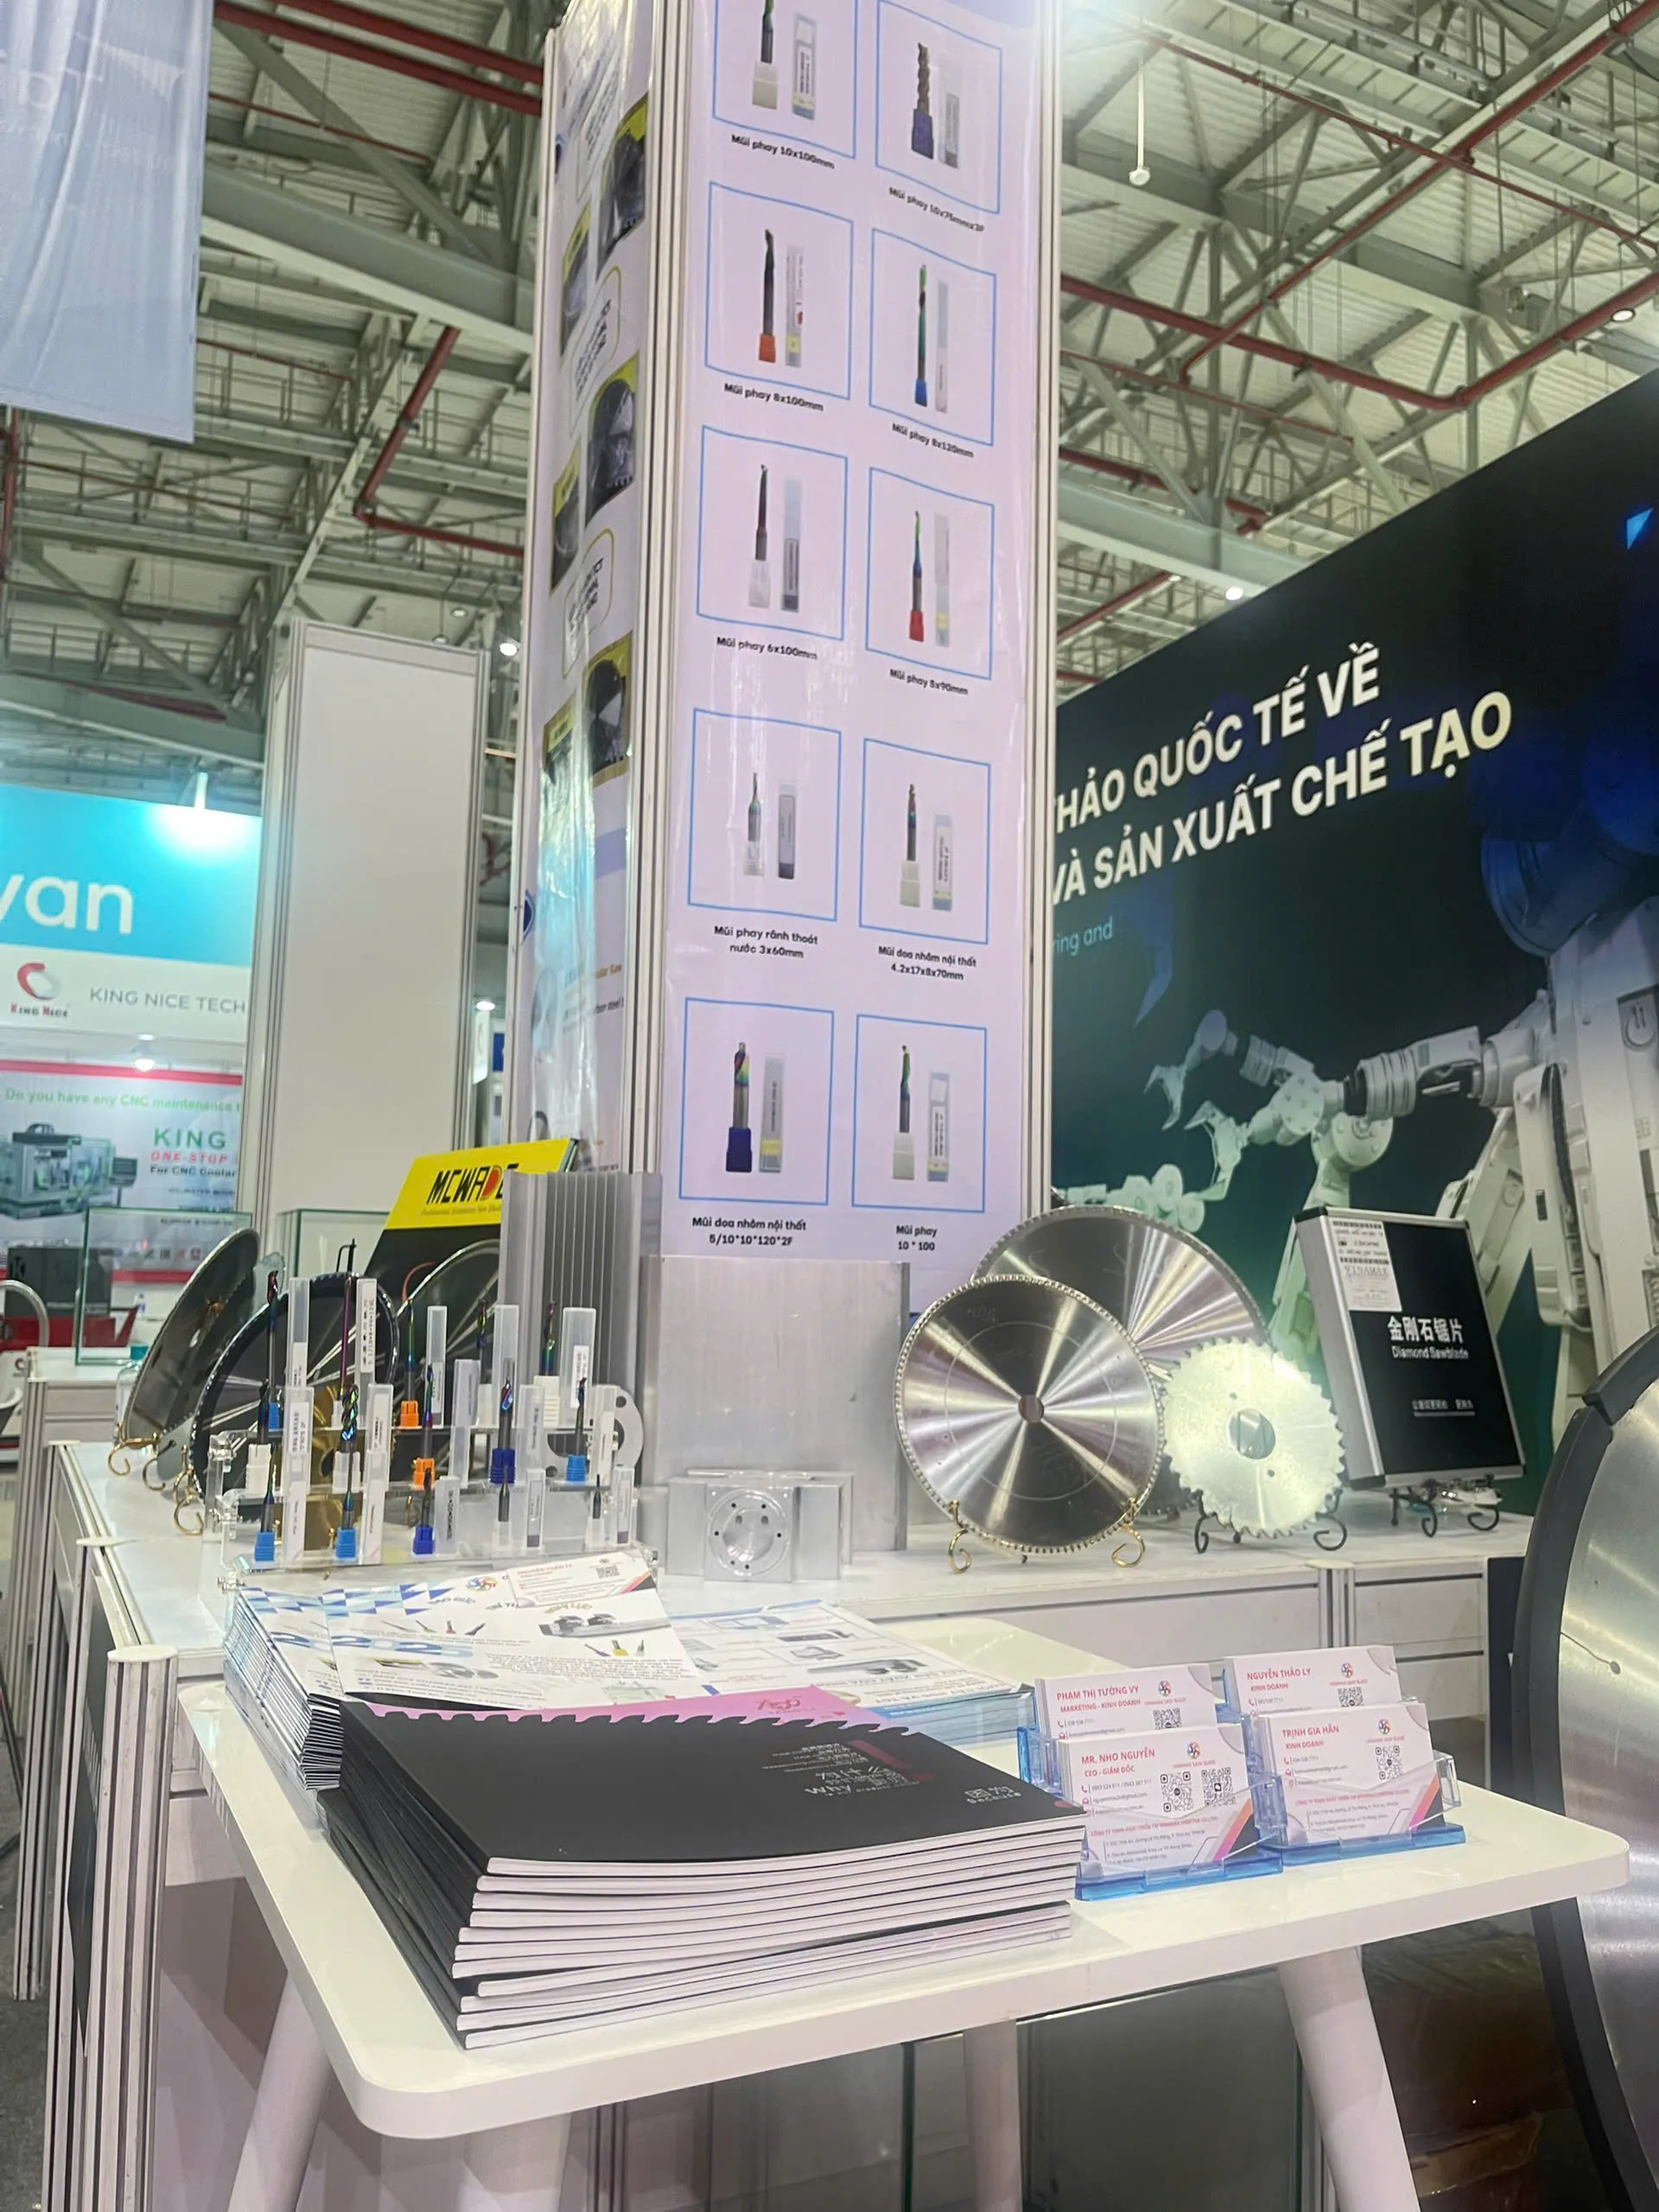
- Dụng cụ cắt gọt cao cấp: Lưỡi cắt nhôm hợp kim MCWADE, lưỡi phay đố chuẩn mã PMA/Xingfa, mũi phay khóa Ø6/Ø8 cốt 8 dài 100mm.
- Phụ kiện phụ trợ: Vòi phun dầu làm mát Inox/Nhựa, dầu bôi trơn làm mát chuyên dụng, bộ kẹp Collet, van điện từ khí nén.
Với đội ngũ kỹ thuật viên giàu kinh nghiệm, VINAMAX luôn sẵn sàng tư vấn giải pháp đồng bộ, hỗ trợ cân chỉnh máy móc và cung cấp linh kiện thay thế chuẩn thông số kỹ thuật cho các xưởng gia công trên toàn quốc.
Công ty TNHH phát triển thương mại Vinamax
Địa chỉ: I1 KDC Thới An, đường Lê Thị Riêng, Phường Thới An, TP.HCM
Hotline: 0385 38 77 11
Email: luoicuavinamax@gmail.com
Website: maysanxuatcua.vn
MST: 0107680076
Chia sẻ: