5 Sai Lầm Thường Gặp Khi Lựa Chọn Lưỡi Cắt Nhôm Và Cách Khắc Phục
Trong quy trình sản xuất cửa nhôm kính, lưỡi cắt nhôm là linh kiện tiêu hao trực tiếp ảnh hưởng đến thẩm mỹ vết cắt, độ khít của góc ghép 45 độ và tuổi thọ hệ thống máy cắt. Tuy nhiên, không ít xưởng sản xuất hiện nay vẫn gặp phải các sự cố như: bavia nhiều, vạt góc bị mẻ, cháy đen mặt cắt, đảo lưỡi hay hư hỏng vòng bi trục máy. Nguyên nhân phần lớn đến từ những sai lầm trong khâu lựa chọn và vận hành lưỡi cắt.
1. Chọn Sai Số Lượng Răng Cắt (Teeth Count) So Với Độ Dày Phôi Nhôm
- Sai lầm: Dùng chung một loại lưỡi cắt cho tất cả các loại nhôm (từ nhôm cánh kính mỏng 0.8mm đến nhôm thủy lực hay nhôm mặt dựng dày > 3.0mm).
- Hậu quả:
Nếu chọn răng quá thưa (60T - 80T) cắt nhôm mỏng: Lưỡi đập mạnh làm móp méo thanh nhôm, vỡ mép, đường cắt biến dạng và bavia rất nặng.
Nếu chọn răng quá dày (120T - 144T) cắt nhôm dày: Phoi nhôm không có không gian thoát ra, gây kẹt phoi (hàn phoi), sinh nhiệt cao làm cháy mặt cắt và mẻ răng lưỡi.
- Cách khắc phục:
Nhôm mỏng / Nhôm nội thất / Cánh kính (< 1.2mm): Chọn lưỡi răng dày 120T – 144T để mạch cắt siêu mịn.
Nhôm hệ phổ thông (Xingfa, PMA, Việt Pháp 1.2mm – 2.0mm): Chọn lưỡi 100T – 120T (đây là số răng tiêu chuẩn cân bằng giữa tốc độ và độ mịn).
Nhôm bản dày / Nhôm thủy lực / Nhôm mặt dựng (> 2.5mm): Chọn lưỡi 80T – 100T để thoát phoi nhanh, tránh nặng tải động cơ.
2. Sử Dụng Sai Dạng Góc Răng Cắt (Kiểu Mài Răng)
Sai lầm: Dùng lưỡi cắt gỗ (thường có dạng răng ATB - Alternate Top Bevel / răng nghiêng đan xen) để cắt nhôm thanh định hình.
Hậu quả: Răng ATB có góc thoát nhọn chuyên dụng cho xớ gỗ, khi va đập với kim loại như nhôm sẽ bị mẻ me hợp kim rất nhanh, gây bắn phoi nguy hiểm và tạo góc cắt không phẳng.
Cách khắc phục:Bắt buộc chọn lưỡi cắt nhôm có cấu tạo răng dạng TCG (Triple Chip Grind). Dạng răng này thiết kế đan xen 1 răng vát góc (trapezoidal) đi trước xẻ rãnh và 1 răng bằng (flat) đi sau dọn mép.Răng TCG giúp phân bổ lực cắt đều, thoát phoi cuộn tròn mượt mà và chống sứt mẻ me vượt trội.
3. Bỏ Qua Thông Số Độ Dày Mạch Cắt (Kerf) Và Độ Cứng Thân Đĩa
Sai lầm: Lựa chọn lưỡi cắt có thân đĩa quá mỏng hoặc mạch cắt không phù hợp với đường kính đĩa cưa và công suất máy.
Hậu quả: Khi lưỡi quay ở tốc độ cao (3.000 – 5.000 RPM), đĩa cưa mỏng không chịu được lực uốn sẽ bị rung lắc (đảo lưỡi). Điều này làm đường cắt bị méo góc 45°, góc ghép cửa bị hở mạch, không thể ép góc chuẩn.
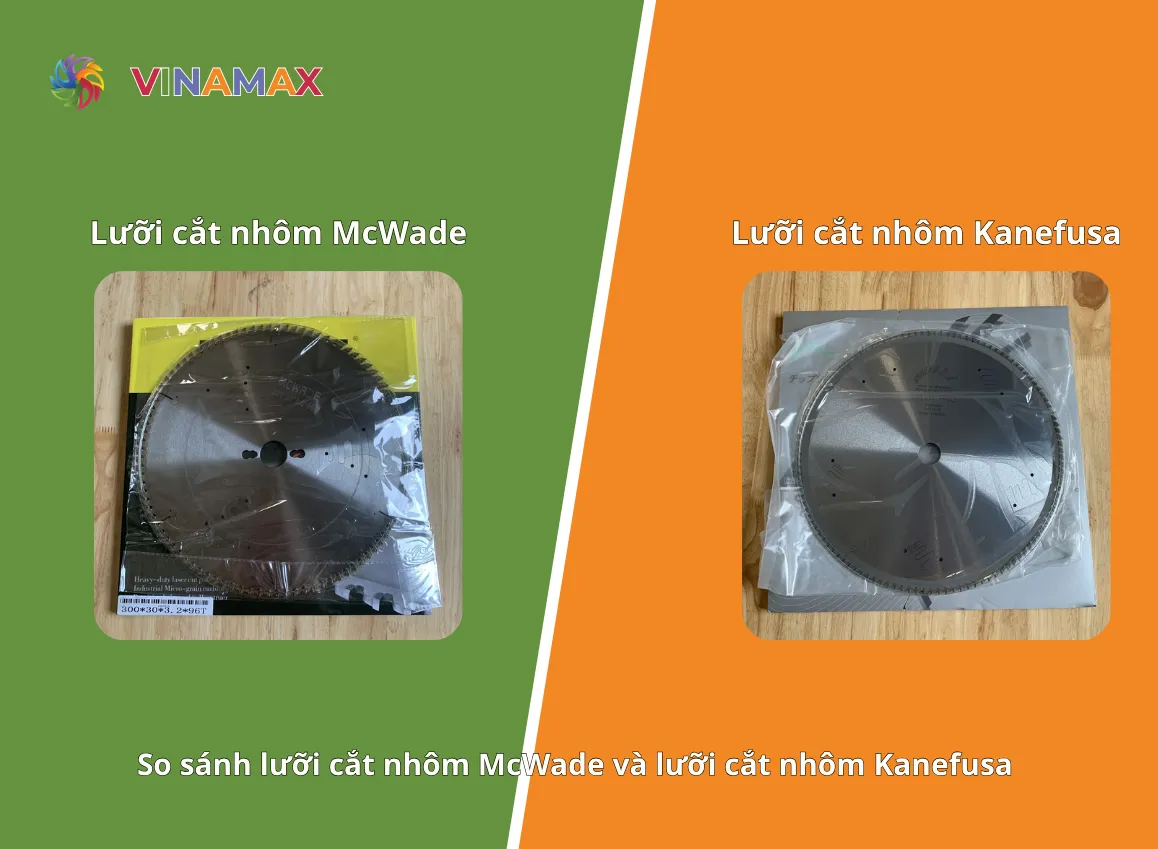
Cách khắc phục:Ưu tiên chọn các dòng lưỡi cắt chất lượng cao (như MCWADE TCT / PCD) có thân đĩa chế tạo từ thép tôi cứng chịu lực, tích hợp rãnh cắt Laser tản nhiệt & giảm thanh (có chèn nút đồng).Chọn độ dày mạch cắt (Kerf) tương thích với đường kính: Lưỡi 400mm – 450mm nên có độ dày mạch từ 3.0mm – 3.5mm; lưỡi 500mm chọn độ dày 4.0mm – 4.2mm để đảm bảo đĩa cưa luôn phẳng tuyệt đối khi vận hành.
4. Lắp Đặt Sai Lỗ Cốt (Bore) Hoặc Không Vệ Sinh Trục Máy
Sai lầm: Lắp lưỡi cắt có đường kính lỗ cốt không chuẩn xác với trục máy (ví dụ: lỗ cốt lưỡi 30mm nhưng trục máy 25.4mm mà dùng sơ mi/vòng đệm đệm lệch, không siết chặt).
Hậu quả: Tạo ra độ rơ lắc cặn cơ học. Khi máy chạy, đĩa cưa văng lệch tâm, gây hỏng vòng bi (bạc đạn) trục chính, mẻ lưỡi tức thì và đường cắt bị lượn sóng.
Cách khắc phục:Đo chuẩn đường kính trục máy trước khi mua lưỡi (các chuẩn phổ biến: 25.4mm, 30mm, 32mm, 50mm).Kiểm tra và vệ sinh sạch sẽ mặt bích (mặt ngàm kẹp) và trục máy, loại bỏ phoi nhôm bám dính trước khi siết ốc cố định lưỡi.
5. Tiết Kiệm Chi Phí Bằng Việc Tiết Giảm Dầu Làm Mát (Dầu Tưới Nguội)
Sai lầm: Không lắp hệ thống phun dầu sương làm mát hoặc sử dụng dầu cắt gọt kém chất lượng, cho máy cắt khô.
Hậu quả: Ma sát giữa răng lưỡi và phôi nhôm sinh nhiệt cực lớn (> 300°C). Nhiệt độ cao làm nhôm bị chảy dính chặt vào kẽ răng lưỡi (hiện tượng dính phoi), khiến lưỡi cùn nhanh gấp 5 lần và bề mặt cắt bị cháy xám, xuất hiện bavia sắc nhọn.
Cách khắc phục:Luôn duy trì hệ thống vòi phun dầu làm mát dạng sương hoạt động ổn định trong suốt quá trình cắt.Sử dụng dầu tưới nguội/dầu cắt gọt nhôm chuyên dụng không tạo khói, giúp giải nhiệt tức thì, bôi trơn răng cắt và xả phoi ra ngoài hiệu quả.
TỔNG KẾT
Việc đầu tư đúng loại lưỡi cắt nhôm chất lượng cao (như dòng lưỡi TCT & PCD MCWADE) kết hợp với tuân thủ các nguyên tắc kỹ thuật trên sẽ giúp xưởng gia công:
- Tối ưu chi phí tiêu hao (lưỡi bền hơn, lâu cùn hơn).
- Nâng cao tính thẩm mỹ của bộ cửa (đường cắt bóng mịn, ghép góc kín khít).
- Bảo vệ tối đa hệ thống máy cắt 2 đầu / CNC vận hành êm ái lâu dài.
Công ty TNHH phát triển thương mại Vinamax
Địa chỉ: I1 KDC Thới An, đường Lê Thị Riêng, Phường Thới An, TP.HCM
Hotline: 0385 38 77 11
Email: luoicuavinamax@gmail.com
Website: maysanxuatcua.vn
MST: 0107680076
Chia sẻ: