Cách Lựa Chọn Lưỡi Cắt Nhôm Theo Độ Dày Phôi, Số Răng Và Đường Kính Lưỡi
Trong gia công nhôm kính, chất lượng đường cắt không chỉ phụ thuộc vào độ chính xác của máy mà còn chịu tác động trực tiếp từ việc lựa chọn lưỡi cắt. Sử dụng sai thông số lưỡi cắt so với độ dày phôi nhôm có thể dẫn đến hàng loạt sự cố: đường cắt bavia, mẻ mép nhôm, biến dạng góc cắt, giảm tuổi thọ lưỡi hoặc gây nguy hiểm cho người vận hành.
1. Phân Tích Các Thông Số Kỹ Thuật Cơ Bản Trên Lưỡi Cắt Nhôm
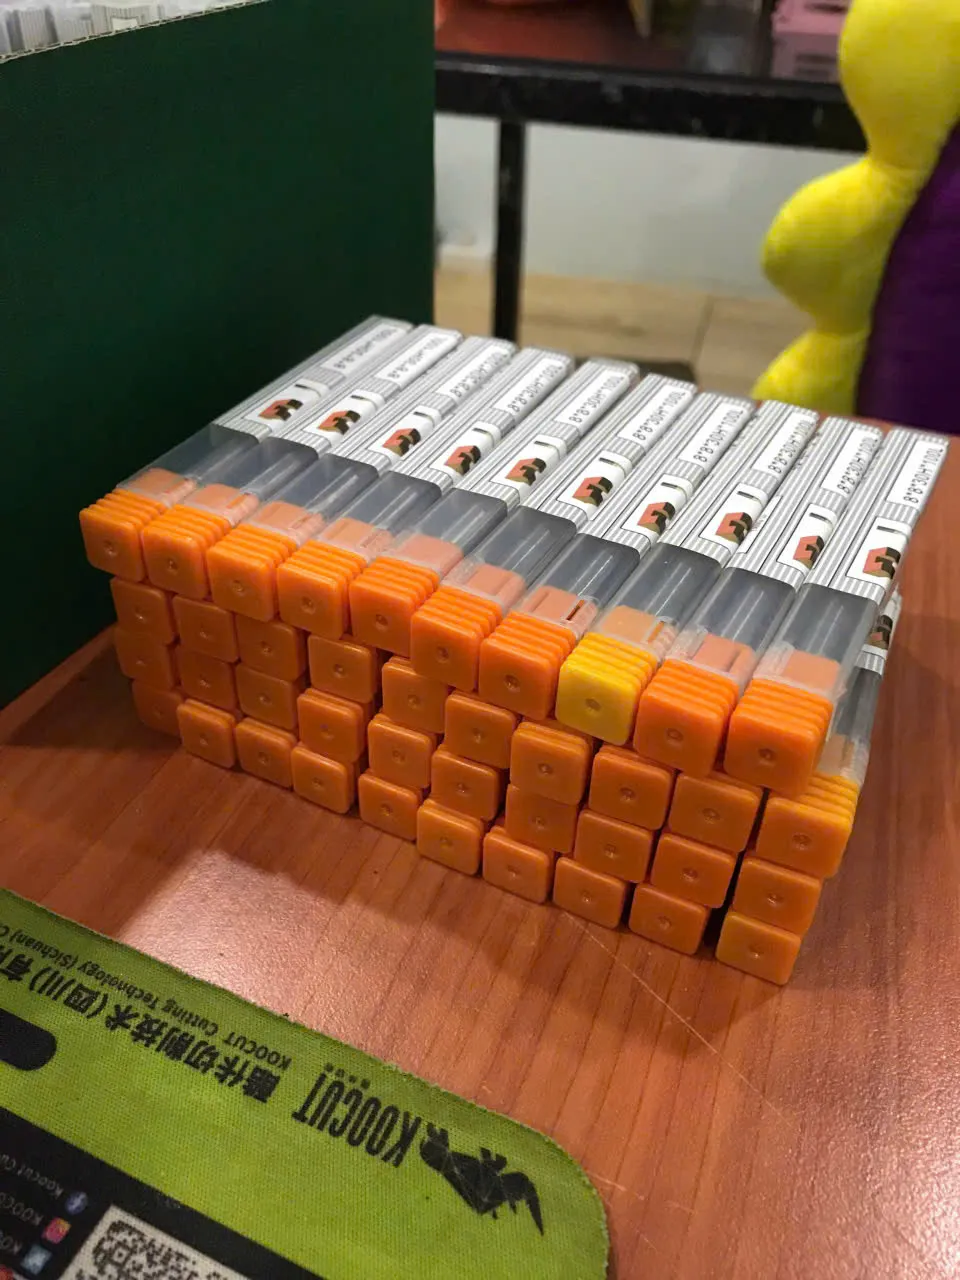
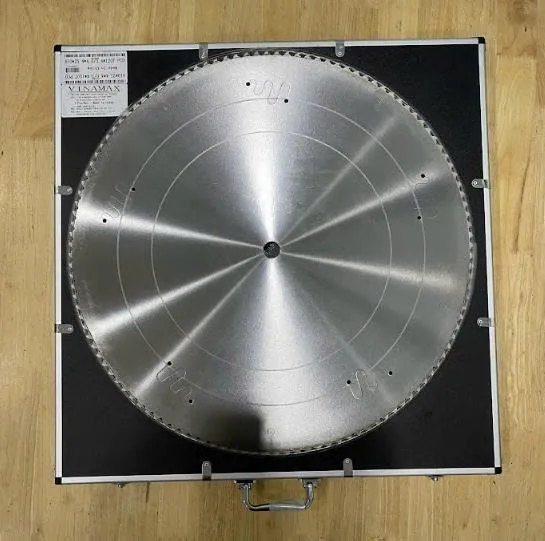
Khi nhìn vào một lưỡi cắt nhôm (như dòng lưỡi MCWADE hay các dòng lưỡi hợp kim chuyên dụng), bạn sẽ thấy các thông số tiêu chuẩn dạng: 355 x 3.0 x 30 x 120T. Ý nghĩa cụ thể như sau:
- Outer Diameter (D - Đường kính ngoài): Kích thước tổng thể của lưỡi cắt (ví dụ: 255mm, 305mm, 400mm, 450mm, 500mm). Đường kính phải phù hợp với thiết kế bảo vệ và tốc độ vòng quay (RPM) của máy.
- Kerf / Thickness (B - Độ dày mạch cắt): Độ rộng của vết cắt do răng lưỡi tạo ra (thường từ 2.0mm đến 4.2mm). Độ dày mạch cắt ảnh hưởng đến độ cứng vững của đĩa cưa và hao hụt vật liệu.
- Bore / Axle (d - Đường kính lỗ cốt): Đường kính lỗ tâm lưỡi (phổ biến: 25.4mm, 30mm, 32mm, 50mm) dùng để lắp vừa vặn vào trục máy.
- Teeth Count (T - Số răng): Tổng số răng cắt trên đường tròn đĩa cưa.
- Tooth Geometry (Góc / Kiểu mài răng): Phổ biến nhất cho nhôm là chuẩn mài TCG (Triple Chip Grind).
2. Hướng Dẫn Lựa Chọn Số Răng (60T, 80T, 100T, 120T, 144T)
Số lượng răng cắt quyết định trực tiếp đến tốc độ cắt và độ mịn của đường cắt. Nguyên tắc cơ bản: Khoảng cách giữa các răng (Pitch) phải chứa được phoi nhôm khi lưỡi ăn vào phôi.
60T – 80T (Răng thưa): Chuyên cắt nhôm dày, nhôm khối, gia công phá thô
- Ứng dụng: Nhôm tấm dày, nhôm thỏi, nhôm mặt dựng bản dày > 3.0mm hoặc cắt phôi nhôm đúc.
- Ưu điểm: Khoảng trống giữa các răng rộng, thoát phoi cực nhanh, không gây kẹt phoi hay nặng tải động cơ.
- Nhược điểm: Bề mặt cắt không quá mịn, dễ bị bavia nhẹ nếu cắt nhôm mỏng.
100T – 120T (Răng trung bình - Chuẩn đa năng cho nhôm hệ)
- Ứng dụng: Cắt các hệ nhôm thanh phổ thông như Xingfa, PMA, Việt Pháp, JMA, nhôm cầu cách nhiệt có độ dày từ 1.2mm – 2.5mm.
- Ưu điểm: Cân bằng hoàn hảo giữa tốc độ cắt và độ mịn bề mặt. Đường cắt sắc nét, không bị xước hay móp mép nhôm. Đây là phân khúc bán chạy nhất cho các xưởng gia công cửa nhôm 2 đầu.
144T (Răng dày - Chuyên nhôm mỏng & nhôm nội thất)
- Ứng dụng: Nhôm mỏng (< 1.2mm), nhôm nội thất, nhôm cánh kính, nẹp nhôm, nhôm trang trí.
- Ưu điểm: Mạch cắt siêu mịn, phẳng đẹp tuyệt đối, ghép góc 45° không hở mạch.
- Nhược điểm: Thoát phoi chậm hơn. Nếu dùng cắt nhôm quá dày sẽ dễ sinh nhiệt, gây dính phoi hoặc nhanh mòn răng.
3. Góc Răng TCG (Triple Chip Grind) Và Khả Năng Thoát Phoi
Đối với vật liệu phi kim và kim loại màu như nhôm, dạng răng TCG là tiêu chuẩn bắt buộc:
- Cấu tạo kiểu TCG: Thiết kế đan xen giữa 1 răng vát góc (Trapezoidal tooth) và 1 răng bằng (Flat tooth).Răng vát đi trước sẽ cắt phá mở đường (xẻ dãnh sâu ở giữa).Răng bằng đi sau sẽ dọn dẹp hai bên mép, tạo ra mặt cắt phẳng mịn.
- Tác dụng:Phân chia lực cắt đều lên từng răng, giảm nguy cơ mẻ me hợp kim/PCD. Giúp phoi nhôm cuộn tròn và thoát ra ngoài cực nhanh, chống tích nhiệt làm chảy nhôm dính vào lưỡi.
4. Lựa Chọn Lưỡi Cắt Theo Chuẩn Loại Hệ Nhôm
|
Dòng Hệ Nhôm |
Độ Dày Phôi |
Đường Kính Lưỡi Gợi Ý |
Số Răng Phù Hợp |
Dòng Lưỡi Ưu Tiên |
|---|---|---|---|---|
|
Nhôm mỏng, Nhôm nội thất, Cánh kính |
0.8mm – 1.2mm |
255mm – 305mm |
120T – 144T |
Lưỡi TCT răng mịn |
|
Nhôm hệ phổ thông (Xingfa, PMA, JMA...) |
1.2mm – 2.0mm |
400mm – 450mm |
100T – 120T |
Lưỡi TCT MCWADE chuẩn |
|
Nhôm hệ Thủy lực, Nhôm Cầu cách nhiệt |
2.0mm – 3.5mm |
450mm – 500mm |
100T – 120T |
Lưỡi TCT bản dày / Lưỡi PCD |
|
Nhôm Mặt dựng (Curtain Wall), Nhôm công nghiệp |
3.0mm – 5.0mm+ |
500mm – 600mm |
80T – 100T |
Lưỡi TCT chịu lực / Lưỡi PCD MCWADE |
5. Những Lỗi Thường Gặp Khi Chọn Và Sử Dụng Sai Lưỡi Cắt
- Chọn số răng quá dày cho nhôm quá dày:Phoi nhôm không kịp thoát ra, bị dính chặt vào kẽ răng (hàn phoi), gây khói đen, cháy mặt cắt và mẻ răng lưỡi.
- Chọn số răng quá thưa cho nhôm mỏng:Lưỡi cắt va đập mạnh làm móp méo, biến dạng thanh nhôm, đường cắt bị xé xơ và xuất hiện nhiều bavia sắc nhọn.
- Đường kính lưỡi không khớp với công suất & tốc độ máy:Lắp lưỡi quá to so với công suất động cơ làm tụt áp, rung lắc đĩa cưa (đảo lưỡi), đường cắt bị méo góc 45°.
- Không sử dụng hoặc thiếu dầu tưới nguội làm mát:Dù chọn đúng lưỡi nhưng thiếu hệ thống phun dầu sương làm mát sẽ khiến hợp kim nhiệt độ cao nhanh cùn và bám phoi dính.
Công ty TNHH phát triển thương mại Vinamax
Địa chỉ: I1 KDC Thới An, đường Lê Thị Riêng, Phường Thới An, TP.HCM
Hotline: 0385 38 77 11
Email: luoicuavinamax@gmail.com
Website: maysanxuatcua.vn
MST: 0107680076
Chia sẻ: